
综述:电容式微机械超声换能器(CMUT)制造技术
2026-11-03 21:38:55 来源:麦姆斯咨询 评论:0 点击:
该综述首次以简洁而全面的方式阐述了近30年来CMUT制造领域所取得的重要进展,创新性地介绍了CMUT制造技术的发展历程、里程碑成果、工艺分类、详细流程、设计准则、注意事项以及特殊应用场景下的工艺解决方案。
近几十年来,超声波技术在工业、医疗、农业和军事等诸多领域的应用愈发广泛。这主要源于MEMS技术催生的微机械超声换能器(MUT),它彻底变革了超声传感与成像领域。MUT主要可分为压电式微机械超声换能器(PMUT)和电容式微机械超声换能器(CMUT)两大类。与PMUT相比,CMUT具备的优势包括机电耦合效率高、带宽宽、功耗低、易于与CMOS工艺集成且无自热效应等,这些特性使其成为超声波技术领域的研究热点。
据麦姆斯咨询报道,中北大学的研究团队近期在Materials & Design期刊上发表了一篇题为“Fabrication technology of capacitive micromachined ultrasonic transducers (CMUTs): A review”的综述论文。该综述首次以简洁而全面的方式阐述了近30年来CMUT制造领域所取得的重要进展。研究团队从时间、设计、应用等不同维度,创新性地介绍了CMUT制造技术的发展历程、里程碑成果、工艺分类、详细流程、设计准则、注意事项以及特殊应用场景下的工艺解决方案,分别探讨了牺牲层释放工艺、晶圆键合工艺和PolyMUMPs工艺的优势与局限性,并总结了相关的测试与评估方法,以期为从事CMUT研究的同行提供参考和启发。
该研究团队聚焦CMUT制造技术,检索了1994年至2025年间发表的所有与CMUT相关的文献,并依据其标题、摘要和结论进行快速分类,提取了其中关于CMUT制造技术的相关内容。随后,从多个维度对提取的内容进行了技术总结、关键点提取、相关性分析和逻辑梳理,由此对CMUT制造技术进行了全面阐述。
CMUT制造技术的发展历程
CMUT制造技术的发展可追溯至1994年,当时Haller等人首次采用完整微加工方法制造了一种CMUT器件原型。图1总结了CMUT制造技术的发展历程与重要里程碑。
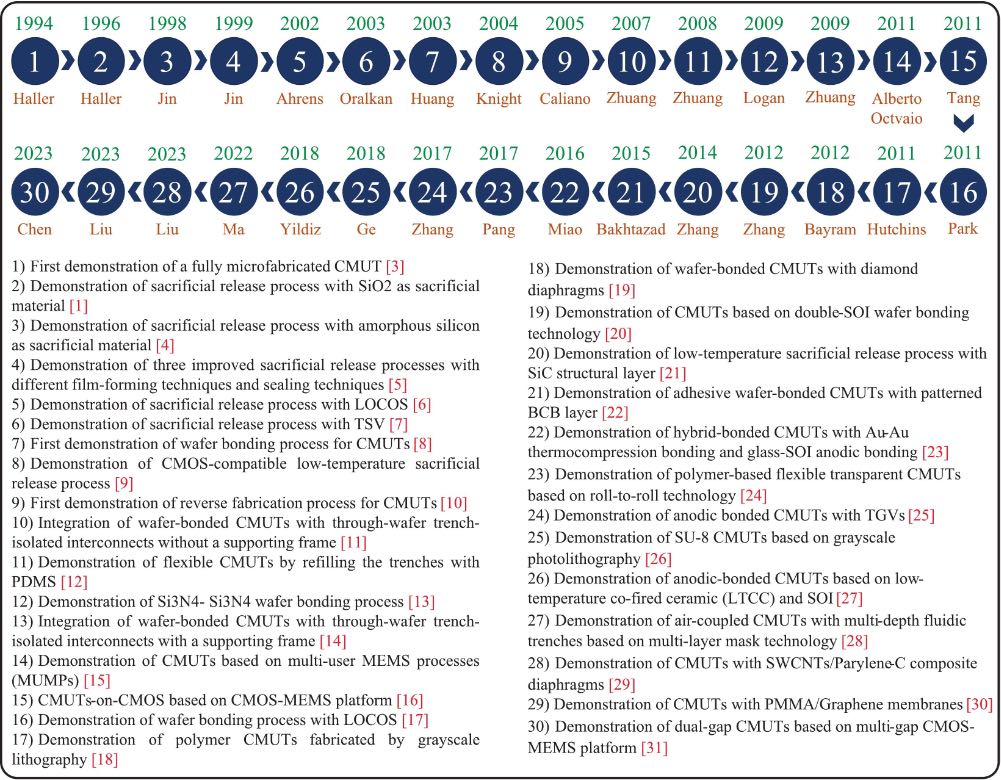
图1 CMUT制造技术的发展历程及重要里程碑
CMUT制造工艺
该综述从材料、工艺步骤、设备要求、技术挑战、复杂度、周转时间、CMOS兼容性、制造成本和适用场景等方面,对比了传统牺牲层释放工艺、晶圆键合工艺以及PolyMUMPs工艺的优势与局限性。
该综述并非简单复述工艺流程,而是着重进行详细阐释,包括对材料、设计与方法的选择依据、实施流程、注意事项及可能产生的结果进行更深入的说明,有助于读者理解其原始设计意图,并评估相关工艺的适用性。
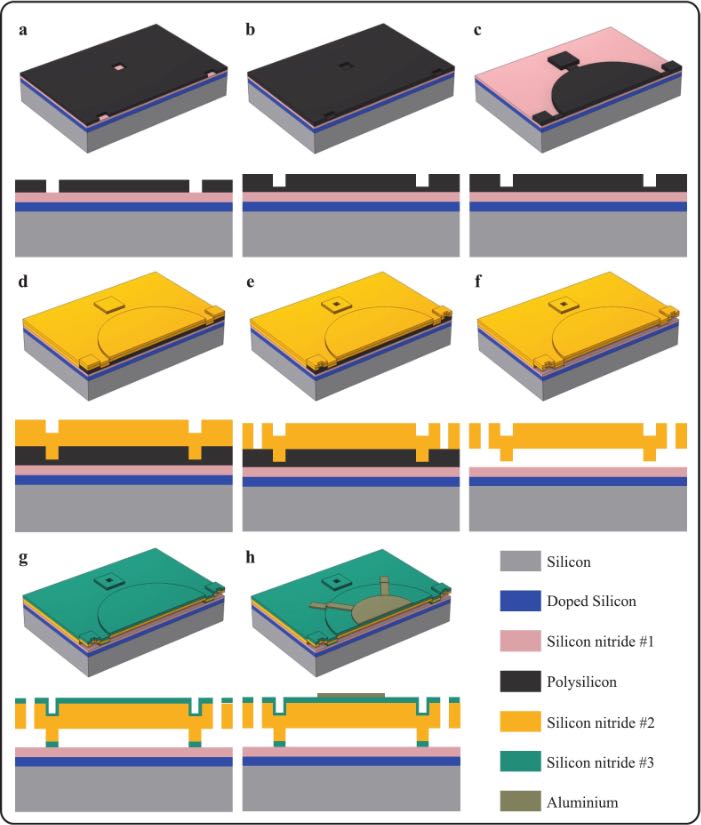
图2 牺牲层释放工艺
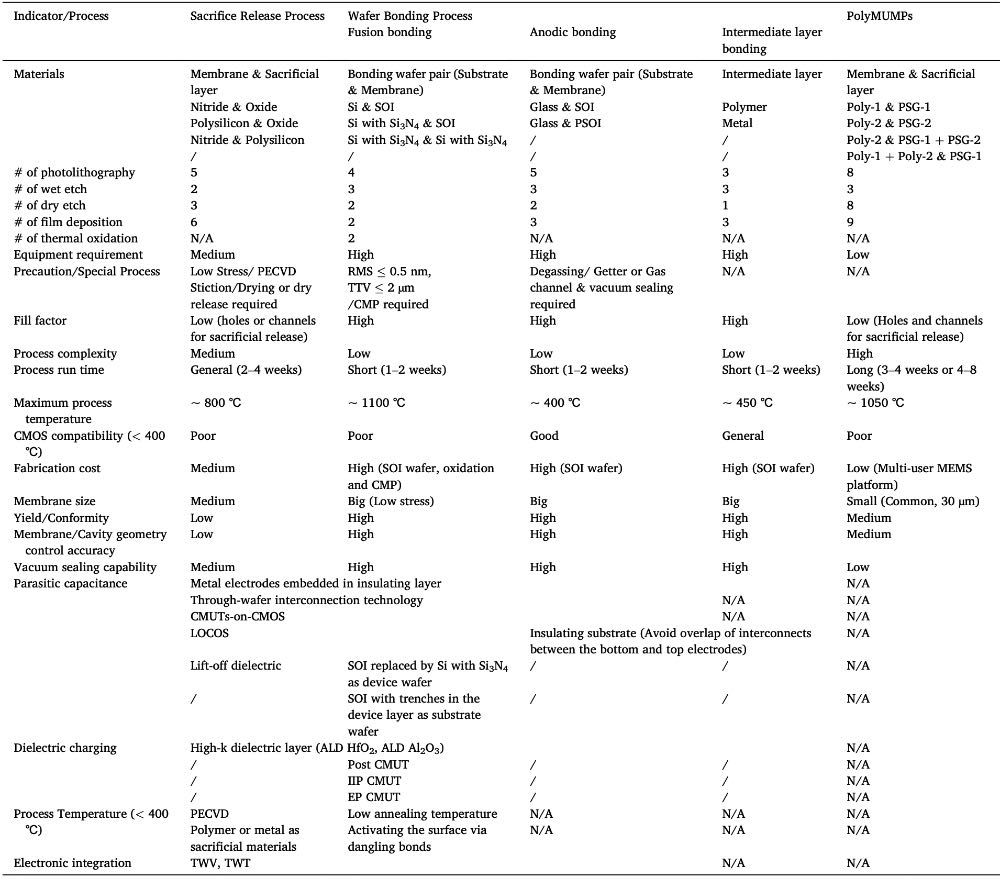
CMUT在制造过程中可采用不同的材料配置。由于PolyMUMPs工艺中的层厚相对固定,其设计灵活性远低于牺牲层释放工艺和晶圆键合工艺。此外,晶圆键合工艺涉及的步骤更少,使得CMUT的制造时间较短,而PolyMUMPs工艺步骤最多,导致制造周期最长。
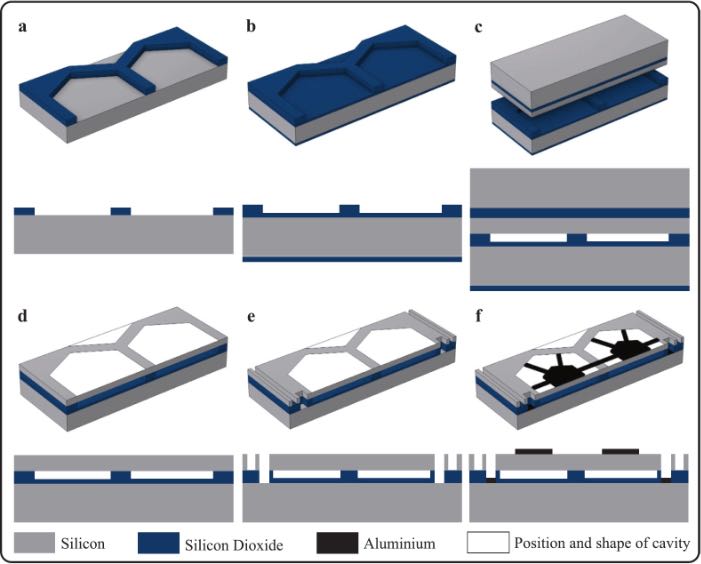
图3 熔融键合工艺
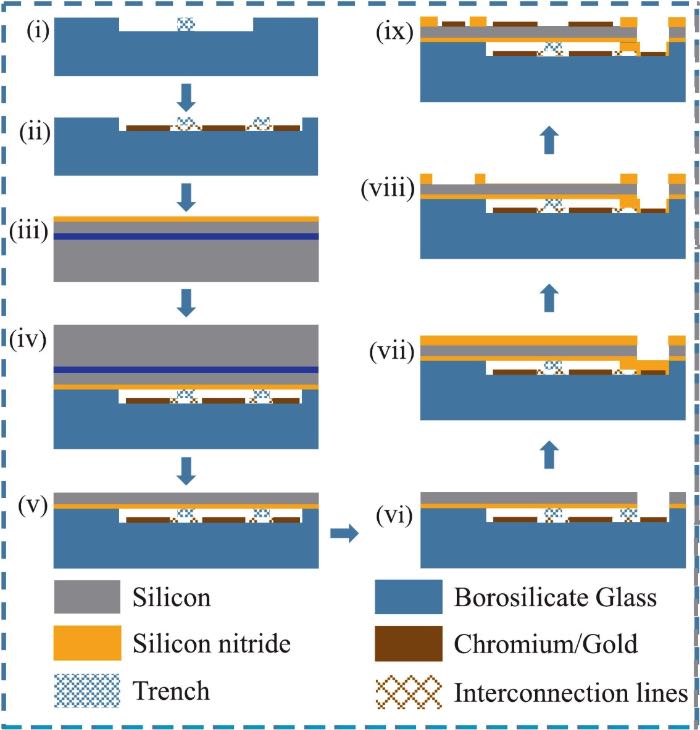
图4 阳极键合工艺
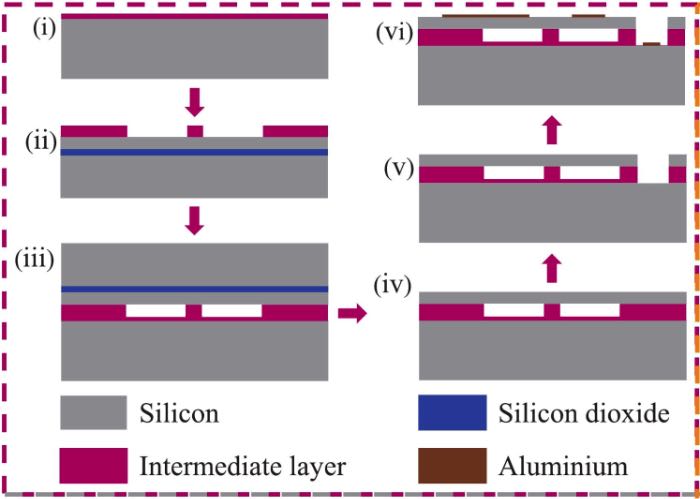
图5 层间键合工艺
晶圆键合工艺需要专用的键合及后处理设备,这使其工艺复杂度较高。除阳极键合和层间键合工艺外,采用其它工艺制造CMUT时的最高工艺温度均远高于400℃,无法实现与CMOS的可靠集成。晶圆键合工艺CMUT需要昂贵的绝缘体上硅(SOI)晶圆,并且键合与对准设备的成本也很高,显著推高了制造成本。相比之下,基于牺牲层释放工艺和PolyMUMPs工艺的CMUT通常依赖标准薄膜和常规工艺,因此,制造成本较低。
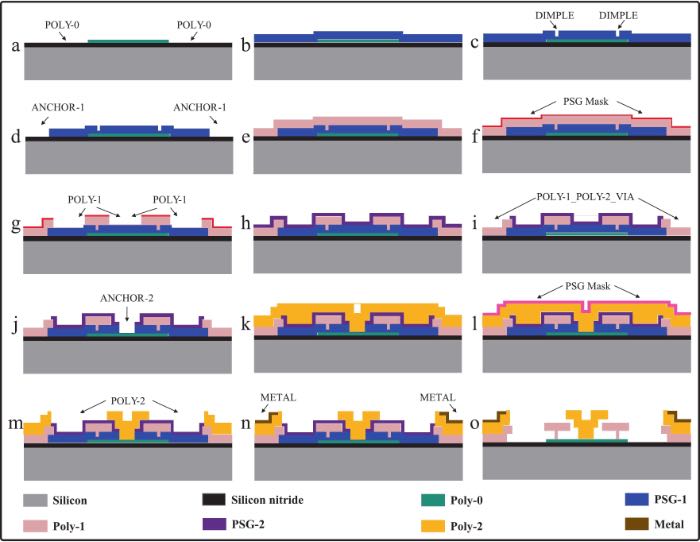
图6 PolyMUMPs工艺
此外,牺牲层释放工艺和PolyMUMPs工艺的一大技术挑战是释放过程中膜层的表面张力,极易导致膜层发生永久性粘附。这一问题不仅需要采用特殊处理方法,还限制了膜层的最大半径和最小腔高,阻碍了低频CMUT的实现。
晶圆键合工艺的主要技术挑战在于,表面平整度和粗糙度不佳会不可避免地导致键合失效。但晶圆键合工艺对膜层和腔室尺寸的控制精度更高,真空密封能力也更强。
表1给出了上述工艺的主要优势和局限性,以及针对CMUT中寄生电容、介质充电、低温工艺以及电子集成等问题的工艺解决方案,并涵盖了多种CMUT类型。
表1 工艺与指标对比
针对关键问题和特殊应用的CMUT制造工艺
该综述首次系统探讨了CMUT制造中的寄生电容、介质充电、工艺温度及电子集成等关键问题,并针对性地提供了有效的工艺解决方案。此外,该综述还总结了CMUT在柔性与透明应用中的工艺实现方案。
基于刚性超声换能器的探头和仪器体积相对较大,无法满足连续或移动监测的需求,极大地限制了其应用场景。柔性CMUT通常需要针对不同应用满足特定的弯曲半径要求,这主要取决于所采用的材料以及CMUT单元的组成部件。其中,作为CMUT器件最厚的衬底,是影响器件柔性的主要因素。因此,基于聚二甲基硅氧烷(PDMS)、聚酰亚胺(PI)等全柔性衬底来制造柔性CMUT,已成为目前最常见的方法。
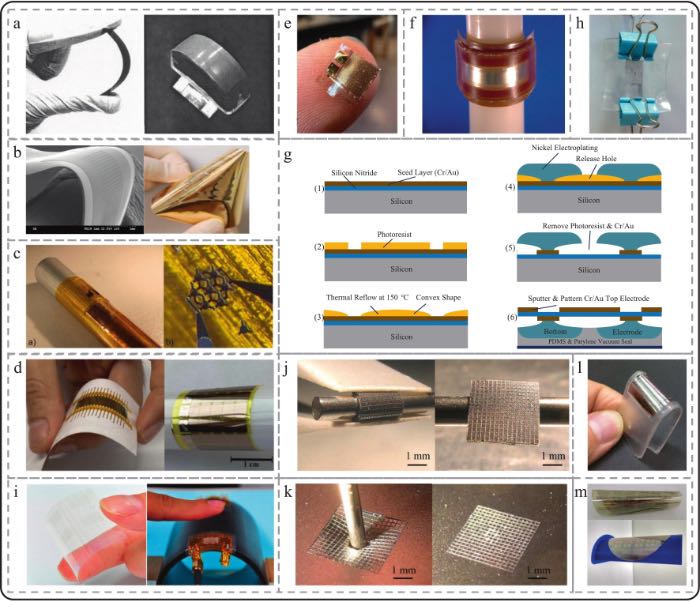
图7 面向柔性CMUT应用的制造工艺
传统超声换能器的不透明性极大地限制了其在光声成像中的应用,透明超声换能器为解决这些挑战提供了极具前景的方案。CMUT凭借其在结构设计和材料选择上更高的灵活性、易于制造与集成的特点以及宽频带特性,已成为研发透明超声换能器的热门选择。
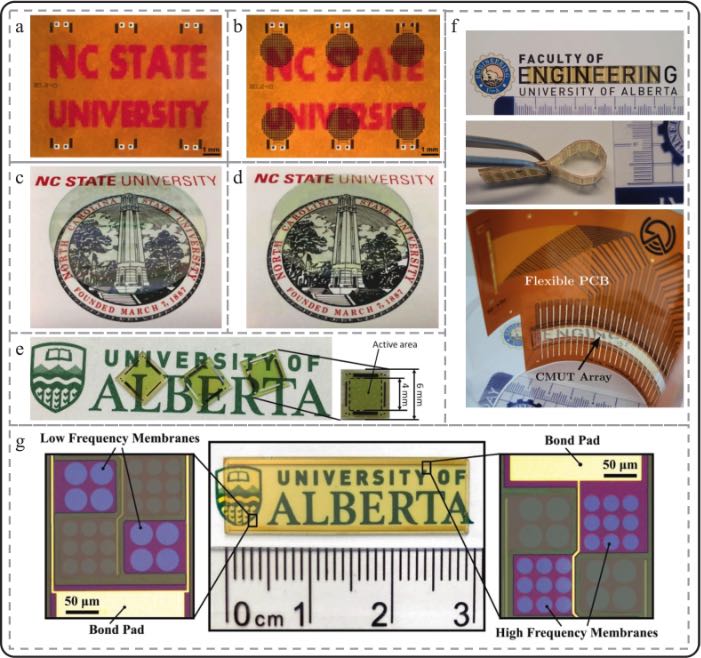
图8 面向透明CMUT应用的制造工艺
商业化及未来展望
作为一种新型超声换能器,CMUT经过30年的持续发展,相比其它传统换能器展现出了独特优势,并在国际上获得了广泛关注。统计数据显示,致力于CMUT技术研究的高校主要包括斯坦福大学、北卡罗来纳州立大学、滑铁卢大学、阿尔伯塔大学、中北大学、天津大学、重庆大学以及西安交通大学。涉足CMUT产品研发的企业主要包括德国西门子、日本日立医疗、法国Vermon、中国珂纳医疗科技、美国Butterfly Network、荷兰飞利浦、德国IPMS以及日本佳能。尽管CMUT已取得诸多显著成果,但目前仍处于研究或早期商业化阶段,尚未形成大规模、低成本的商业化模式。
展望未来,在制造工艺技术方面,CMUT要实现大规模商业化需重点从以下几个方面着手:第一,CMUT的应用将持续升级与拓展,需要开发工艺技术来支撑性能提升和专业应用。因此,提高膜片厚度、间隙高度、边缘支撑宽度等微结构尺寸的精度,对支撑CMUT的结构优化和可重复性至关重要。此外,还必须探索新型材料替代传统硅材料,以满足复杂环境中的应用需求。第二,优化制造工艺、简化工序,降低成本、提高良率并缩短生产周期。第三,研发与CMOS/ASIC完全兼容的低温工艺、特殊材料及封装方法,实现CMUT与集成电路的深度耦合,构建CMUT集成平台,推动CMUT产品向模块化、系统化方向发展。第四,借助智能制造和数据驱动的工艺优化流程,例如通过工艺监测和大数据/机器学习优化工艺参数,从而提升CMUT制造的自动化水平和批量生产能力。
论文链接:https://doi.org/10.1016/j.matdes.2025.115360
延伸阅读:
《压电式微机械超声换能器(PMUT)期刊文献检索与分析-2022版》
上一篇:综述:电池研究与生产中的超声检测技术
下一篇:最后一页